Muscat Polymers Achieves BRCGS Grade A Certification
In recognition of its commitment to quality, hygiene, and product safety, Muscat Polymers has proudly achieved the BRCGS Grade A Certification — a globally recognized benchmark for excellence in manufacturing and packaging standards.
This prestigious certification validates Muscat Polymers' adherence to the highest international quality systems, particularly for food-grade and export packaging. It represents years of dedication to process excellence, continuous improvement, and unwavering commitment to customer satisfaction.
"This certification is not just an achievement — it's a reaffirmation of our core values. Every process at Muscat Polymers is guided by a commitment to quality, consistency, and customer trust."
Understanding Grade A Achievement
BRCGS certification uses a grading system from A to D, with Grade A representing the highest level of achievement. Earning Grade A status means:
- Zero Critical Non-Conformities: No major food safety or quality issues
- Minimal Minor Non-Conformities: Outstanding compliance across all standards
- Exceptional Systems: Best-in-class quality management practices
- Proven Track Record: Consistent performance over time
- Industry Leadership: Setting benchmarks for the sector
Less than 10% of certified facilities achieve Grade A status, making this accomplishment particularly significant.
Comprehensive Audit Scope
The certification validates Muscat Polymers' adherence to the highest international quality systems, covering all major aspects of production:
- Material Handling: From raw material receipt through finished product dispatch
- Hygiene Management: Personnel practices, facility cleanliness, and contamination prevention
- Risk Assessment: HACCP-based hazard analysis and control measures
- Product Traceability: Complete batch tracking and documentation
- Environmental Controls: Air quality, temperature, humidity monitoring
- Pest Management: Comprehensive prevention and control programs
- Equipment Maintenance: Preventive maintenance and calibration systems
- Change Management: Controlled processes for modifications and improvements
State-of-the-Art Facilities
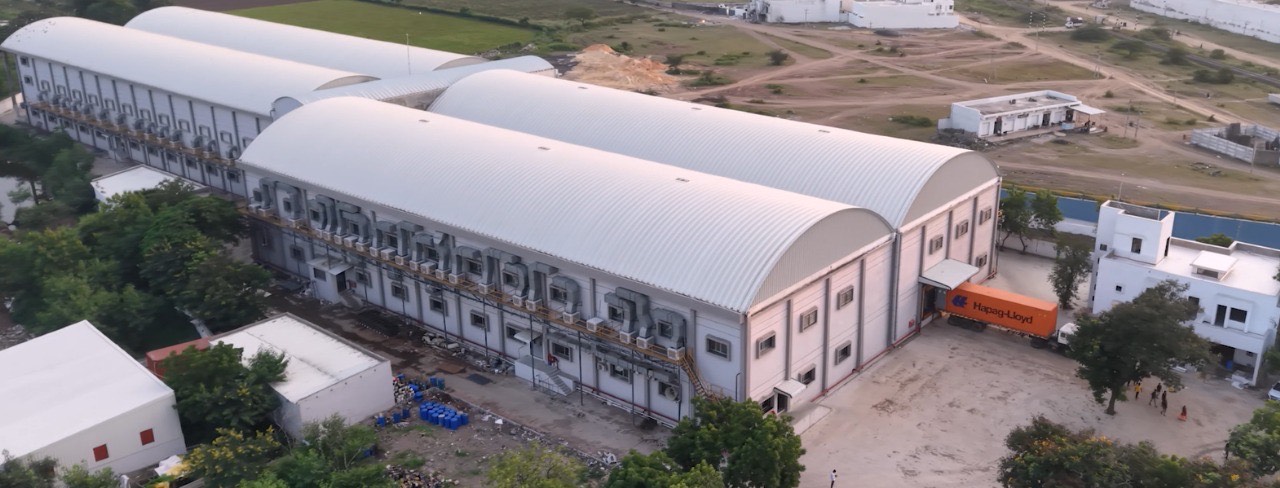
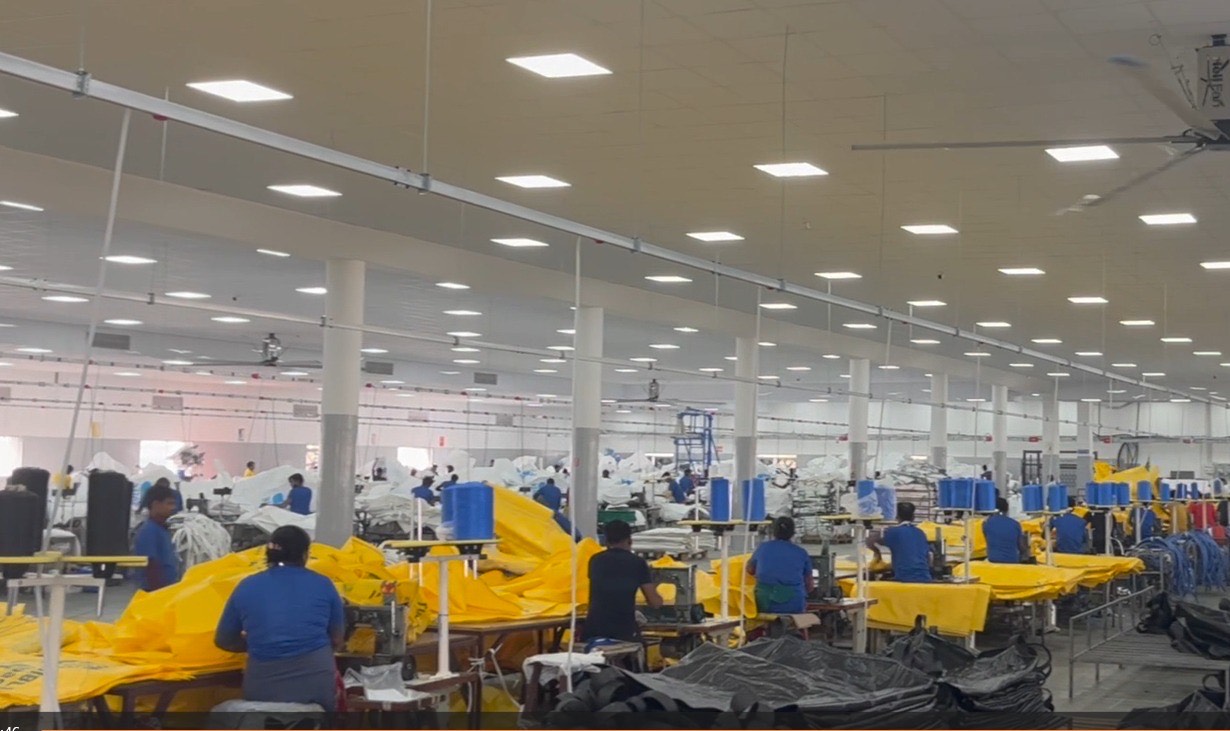
The company's state-of-the-art facilities, including three fully integrated manufacturing units and one upcoming unit, are equipped with:
- Automated Production Lines: Extrusion, weaving, and stitching with minimal human contact
- In-House Testing Laboratories: Quality control and product testing capabilities
- Dust-Free Food-Grade Zones: Dedicated clean room environments for food packaging
- Material Segregation Systems: Preventing cross-contamination between product types
- Climate Control: Temperature and humidity regulation for optimal conditions
- Advanced Filtration: Air quality management and particulate control
This infrastructure ensures that every PP woven bag and fabric leaving the factory meets stringent quality benchmarks.
Global Market Access
Achieving BRCGS Grade A positions Muscat Polymers among the select few manufacturers capable of serving global clients in highly regulated sectors such as:
- Food Industry: Flour, sugar, grains, spices, and ingredients
- Agriculture: Seeds, fertilizers, and animal feed
- Pharmaceuticals: Active ingredients and excipients
- Nutraceuticals: Dietary supplements and functional foods
- Export Markets: Meeting international compliance requirements
Many global retailers and food manufacturers require their suppliers to hold BRCGS certification, making this achievement essential for expanding market access.
Quality Management Systems
The certification builds upon Muscat Polymers' existing quality framework, which includes:
- ISO 9001:2015: Quality management systems
- ISO 14001: Environmental management standards
- ISO 22000: Food safety management systems
- BRCGS Grade A: Packaging materials certification (NEW)
This comprehensive certification portfolio demonstrates Muscat Polymers' holistic approach to quality, safety, and environmental responsibility.
Continuous Improvement Culture
Maintaining BRCGS Grade A status requires ongoing commitment to excellence:
- Annual Audits: Regular third-party assessments to maintain certification
- Internal Monitoring: Daily quality checks and process controls
- Staff Training: Continuous education on hygiene, quality, and safety
- Equipment Upgrades: Ongoing investment in modern technology
- Customer Feedback: Incorporating client input into improvement initiatives
- Corrective Actions: Swift response to any issues or concerns
Employee Training and Engagement
Achieving and maintaining Grade A certification requires the commitment of every team member:
- Comprehensive hygiene training for all personnel
- Regular refresher courses and competency assessments
- Clear standard operating procedures (SOPs)
- Quality awareness programs and incentives
- Open communication channels for improvement suggestions
Muscat Polymers invests significantly in employee development, recognizing that quality begins with knowledgeable, engaged team members.
Customer Benefits
BRCGS Grade A certification provides tangible benefits to our customers:
- Confidence: Third-party verification of quality and safety systems
- Compliance: Meeting retailer and regulatory requirements
- Risk Reduction: Minimized contamination and quality issues
- Traceability: Complete documentation and batch tracking
- Consistency: Reliable quality across all orders
- Peace of Mind: Knowing products meet the highest standards